双瓦楞清废机怎么选?内孔清理效率与配置要点解析
双瓦楞纸板清废,为什么比普通纸板更考验设备?
在纸箱、彩盒的模切后道工序中,双瓦楞纸板因其厚度大、强度高、楞型结构复杂,一直是清废环节的难点。如果设备力度不足或模具适配性差,容易出现内孔废料残留、纸边断裂、甚至压塌瓦楞的情况。因此,选择一台适合双瓦楞工况的清废机,不能只看价格,更要看设备的结构设计、动力输出和模具配套能力。
这篇文章不绕弯子,直接从双瓦楞清废的实际痛点出发,讲清楚设备选型时应该重点关注哪些环节,以及为什么“整版一次清废”对双瓦楞生产如此重要。
双瓦楞清废的三大核心难点
内孔废料多且深,普通设备难以一次清透
双瓦楞纸盒(如化妆品盒、电子产品包装盒)通常带有多个异形内孔,废料面积小、深度大。若清废机采用简单的顶针结构,很容易出现废料卡在孔内、需要人工二次清理的情况。这既影响效率,也增加了纸盒折痕处的损伤风险。
纸板强度高,对设备刚性要求更苛刻
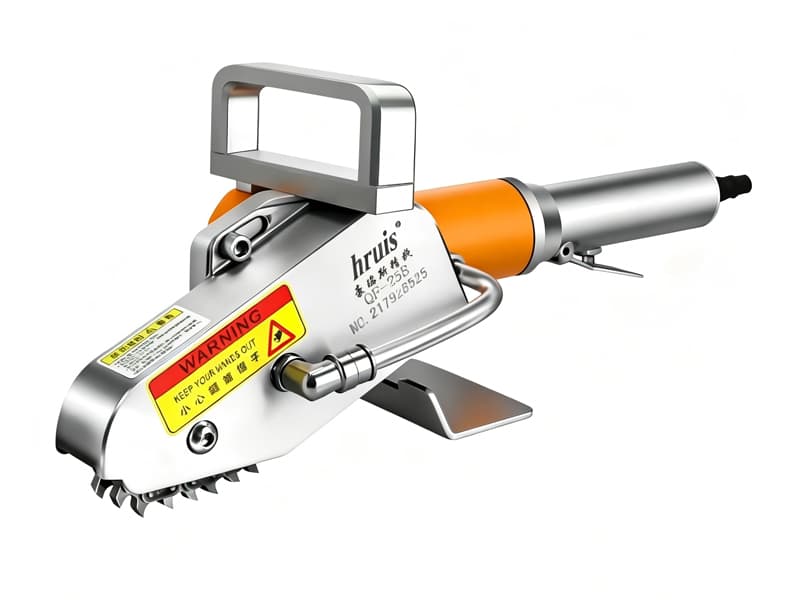
双瓦楞纸板的抗压强度远高于单瓦楞,清废时设备需要提供更大且更平稳的顶出力量。如果机架刚性不足,长时间运行后可能出现动作偏移,导致清废位置不准确,良品率下降。
模切版与清废版匹配精度要求高
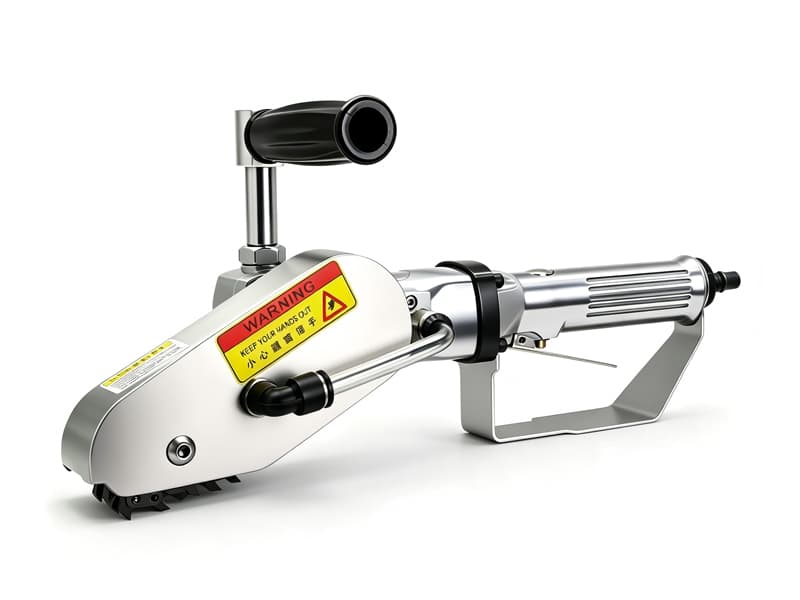
双瓦楞生产中,模切版与清废版的定位精度直接决定了废料能否被完整分离。一旦版材匹配度不够,容易出现“该清的没清掉、不该清的却被顶坏”的情况,尤其在处理大面积排废的整版包装产品时更为明显。
选型时,建议优先关注这四个维度
清废动作是“整版一次完成”还是“分步完成”
对于双瓦楞产品,整版拆标、一次全清的效率优势非常明显。相比分步清废,整版清废减少了纸板多次定位带来的误差累积,也缩短了单批次的生产时间。在批量生产药盒、玩具包装盒时,这一差异会直接反映在日产能上。
设备结构是否足够精简可靠
双瓦楞清废现场通常粉尘较重、连续作业时间长。设备结构越精简,故障点就越少。气缸动作是否稳定、传动部件是否耐用、控制程序是否直观,都是实际生产中影响停机时长的关键因素。
是否支持个性化模具定制
不同双瓦楞产品的孔型、排布、纸板厚度差异很大。一台好的清废机,应当能够根据具体产品图纸定制清废版与底模,而不是让客户去迁就标准化的固定模具。支持个性化功能定制的设备,在面对异形内孔、深孔排废时会更从容。
售后与调试支持是否到位
双瓦楞清废设备的调试,尤其是模具对位和动力参数调整,需要厂家有实际经验。设备进场后,能否快速完成调试、能否在换版时提供技术支持,直接关系到设备能否尽快进入满产状态。
双瓦楞清废机的配置差异,如何影响投入判断?
双瓦楞清废机没有统一的固定价格,设备报价通常由以下几个部分构成,采购前可以逐项确认:
- 清废幅面大小:大幅面设备对应更大的机架和动力系统,成本自然更高。
- 自动化程度:是否配备自动收纸、自动计数、气动锁版等功能,会影响设备价格和后续人工配置。
- 模具配套范围:首套模具是否包含在设备报价内、后续定制模具的费用标准,需要提前确认。
- 交付与安装调试:是否包含现场安装、操作培训以及质保期内的响应服务。
对于多数双瓦楞纸箱、彩盒生产厂家来说,与其纠结于单一价格,不如结合自身产品结构(内孔数量、订单批量、换版频率)来评估综合投入产出。以豪瑞斯精机的经验来看,设备选型与产品工况匹配度越高,后续的隐性成本(如人工补废、返工损耗)越低。
豪瑞斯精机的双瓦楞清废应对思路
作为印刷后道清废方案源头厂家,豪瑞斯精机(hruis)在双瓦楞清废场景中,更强调“整版拆标、一次全清”的解决能力。旗下气动清废机、内孔清废机、数控拆标清废机等系列设备,均采用精简化的结构设计,减少活动部件数量,以降低故障率。同时,针对双瓦楞纸板强度高的特点,设备在动力输出和机架刚性上做了针对性调校,并支持根据具体纸盒、纸箱图纸定制清废模具,以适应不同孔径、不同排布的内孔废料清理。
当然,设备是否适合你的产线,还需要结合具体产品类型(如重型纸箱、精品彩盒、药品包装)和现有模切工艺来综合判断。
写在最后:先理清工况,再谈选型
双瓦楞清废机选型,本质上是一个“匹配”的过程——设备力度与纸板强度的匹配、清废幅面与产品尺寸的匹配、模具定制能力与内孔复杂度的匹配。把这些基础工况理清楚,再去对比设备参数和报价,会更有针对性。
如果你正在为双瓦楞纸箱、彩盒的清废效率提升寻找方案,不妨整理一下现有的产品图纸和模切工艺要求,与豪瑞斯精机的技术人员做一次具体工况沟通,获取更贴合实际生产的配置建议与方案评估。